Paslanmaz Çelik İğne Vanalar Nedir ve Nasıl Çalışırlar?
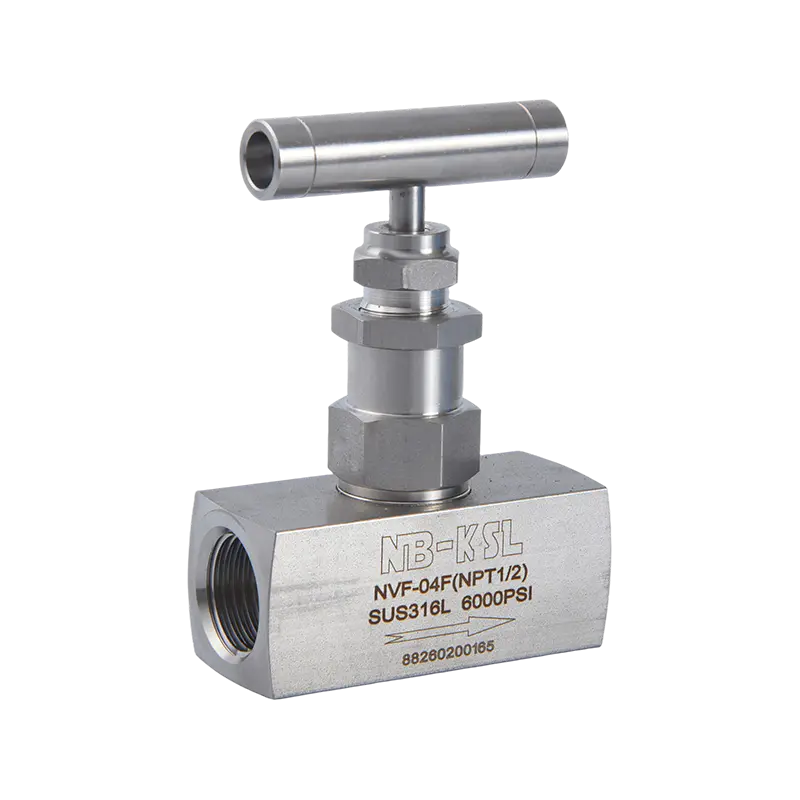
Bir iğne valfi, konik iğne şeklindeki gövdeyi hassas işlenmiş bir yatağın içine ve dışına doğru ilerleterek veya geri çekerek küçük çaplı bir delikten akışı kontrol eder. Volan veya aktüatör döndükçe, gövde dişleri onu doğrusal olarak hareket ettirerek iğne ucu ile yuva arasındaki boşluğu çok iyi bir çözünürlükle açar veya kapatır. Tipik bir iğne valf el çarkının bir tam dönüşü, gövde konumunu yalnızca 0,5 ila 1,5 mm operatöre küçük akış hızları üzerinde son derece hassas kontrol sağlar.
Çoğu Uygulamada Neden Paslanmaz Çelik Tercih Edilen Malzemedir?
Paslanmaz Çelik İğne Vanalar enstrümantasyon, proses kontrolü, petrol ve gaz, kimya, ilaç ve denizcilik uygulamalarında kullanılan iğne valfleri pazarına hakimdir çünkü paslanmaz çelik, başka hiçbir yaygın valf malzemesinin eşleşmediği özelliklerin bir kombinasyonunu sunar:
- Korozyon direnci: 316 kalite paslanmaz çelik (iğneli vanalar için en yaygın kalite) %16 ila %18 krom, %10 ila %14 nikel ve %2 ila %3 molibden içerir; klorürlere, hafif asitlere ve endüstriyel enstrümantasyon hatlarında karşılaşılan çoğu proses kimyasalına karşı mükemmel direnç sağlar.
- Basınç kapasitesi: Dövme 316 paslanmaz iğne valf gövdeleri, 6.000 psi (414 bar) enstrümantasyon hizmetinde standarttır. Yüksek basınçlı varyantlar ulaşıyor 10.000 - 20.000 psi (690 - 1.380 bar) hidrolik ve gaz test uygulamaları için.
- Sıcaklık aralığı: Paslanmaz çelik iğne vanalar, kriyojenik sıcaklıklardan düşük sıcaklıklara kadar güvenilir bir şekilde çalışır. eksi 196°C (eksi 321°F) uygun koltuk malzemeleriyle 600°C (1,112°F) tamamen metal koltuk konfigürasyonlarında.
- Temizlenebilirlik: Pürüzsüz, gözeneksiz 316 paslanmaz yüzey bakteriyel yapışmaya karşı direnç gösterir ve buharla sterilize edilebilir; bu da paslanmaz iğneli valfleri farmasötik ve gıda üretiminde FDA ve 3A sıhhi standartlar kapsamında kabul edilebilir hale getirir.
- Oksijen servisiyle uyumluluk: Uygun yağ giderme ve temizleme prosedürlerinden sonra paslanmaz çelik iğne vanalar, karbon çeliği ve pirincin yasak olduğu oksijen ve oksitleyici gaz servisi için onaylanır.
İğne Vanalarda Kullanılan Paslanmaz Çelik Kaliteleri: 304, 316 ve 316L
Tüm paslanmaz iğneli valfler aynı alaşımı kullanmaz. Kalite korozyon performansını, kaynaklanabilirliği ve maliyeti etkiler:
İğne valflerde kullanılan paslanmaz çelik kalitelerinin bileşim, korozyon direnci ve önerilen servis açısından karşılaştırılması | Sınıf | Kr % | Ni % | Ay %'si | Temel Avantaj | Önerilen Hizmet |
| 304 | 18'den 20'ye | 8 ila 10,5 | Yok | Düşük maliyetli, genel korozyon direnci | Klorür içermeyen iç proses, su, hava |
| 316 | 16 ila 18 | 10 ila 14 | 2 ila 3 | Klorür ve asit direnci | Petrol ve gaz, denizcilik, kimya, enstrümantasyon |
| 316L | 16 ila 18 | 10 ila 14 | 2 ila 3 | Düşük karbonlu, kaynakta bozulmaya dayanıklı | Farmasötik, sıhhi ve kaynaklı montajlar |
İğne Valf Yuvası Malzemeleri ve Sızdırmazlık ve Sıcaklığa Etkisi
Yuva, valf kapatıldığında iğne ucunun temas ettiği sızdırmazlık yüzeyidir. Yuva malzemesi, vananın kapatma kalitesini, sıcaklık limitini ve proses akışkanıyla uyumluluğunu belirler:
- PTFE (politetrafloroetilen): En yaygın koltuk malzemesi. Düşük oturma kuvvetlerinde kabarcık geçirmez kapatma, çoğu sıvıya karşı mükemmel kimyasal direnç ve sıcaklık aralığı sağlar. eksi 200°C ila artı 200°C . Küçük iğne yüzeyi kusurlarına uyum sağlayacak kadar yumuşak olup, orta düzeyde aşınmadan sonra bile güvenilir kapatma sağlar.
- Naylon (poliamid): PTFE'den daha düşük maliyet, iyi sızdırmazlık özellikleri, ancak sıcaklık yaklaşık olarak sınırlıdır artı 120°C ve güçlü asitler ve birçok solvent ile uyumsuzdur. Düşük maliyetli hidrolik iğne valflerinde ve su hizmetinde yaygındır.
- Metalden metale (paslanmaz çelik veya paslanmaz üzerinde Stellit): Sıcaklık PTFE sınırlarını aştığında veya proses sıvısı polimer yuvalarla uyumsuz olduğunda kullanılır. Metal koltuklar daha yüksek oturma kuvvetleri gerektirir ve yumuşak koltukların düşük basınçta kabarcık geçirmez şekilde kapatılmasını sağlayamaz, ancak 600°C ve 10.000 psi'nin üzerindeki çok yüksek basınçlarda. Stellit yüzlü metal yuvalar, çıplak paslanmaz-paslanmaz temasa göre önemli ölçüde daha iyi erozyon ve sürtünme direnci sağlar.
- PEEK (polietereterketon): PTFE alternatiflerine göre üstün kimyasal direnç ve 120°C'ye kadar sıcaklıklarda boyutsal stabilite sunan yüksek performanslı polimer koltuk 250°C ve yüksek oturma basınçlarında ekstrüzyona direnen mekanik mukavemet. Gaz örnekleme vanalarında, kromatografi sistemlerinde ve yüksek basınçlı analitik cihazlarda kullanılır.
Gösterge Vanası ile İğne Vana Arasındaki Fark Nedir?
A gösterge vanası bir basınç göstergesini (veya basınç vericisini) bir proses hattına bağlamak ve izole etmek için tasarlanmış özel bir iğne valf türüdür. Standart bir iğne valfi, genel amaçlı bir akış kontrolü ve kapatma cihazıdır. Karışıklık, gösterge valflerinin iğne valf iç kısımlarını kullanması nedeniyle ortaya çıkar, ancak gövde geometrisi, port konfigürasyonu ve amaçlanan işlev açısından farklılık gösterir. Bu ayrımı anlamak, hem eksik spesifikasyonu (gösterge valfinin gerekli olduğu yerde standart bir iğne valf takmak) hem de aşırı spesifikasyonu (hiçbir fayda sağlamadığı bir akış kontrol uygulaması için gösterge valfi satın almak) önler.
Gösterge Valfleri: Amaç, Tasarım ve Temel Özellikler
Bir gösterge valfi üç işleve hizmet eder: göstergenin güvenli bir şekilde çıkarılması ve değiştirilmesi için basınç göstergesini süreçten izole eder; cihazın bağlantısını kesmeden önce gösterge tarafındaki basıncın düşürülmesi için bir tahliye veya havalandırma portu sağlar; ve kalibrasyon kontrolleri sırasında referans standardına bağlanmak için kalibrasyon portu görevi görür. Genel bir iğneli valfte bulunmayan bir gösterge valfinin standart özellikleri:
- Alt proses bağlantısı: Gösterge vanalarının proses girişleri gövdenin alt kısmında bulunur ve doğrudan proses borusuna veya bir musluk noktasına bağlanır. Gösterge veya verici üst bağlantı noktasına bağlanır. Bu dikey düzenleme, yoğuşma suyunun drenajını ve ölçüm hattının kendi kendini temizlemesini sağlar.
- Kanama portu: Gösterge valfi gövdesi üzerindeki küçük bir hava alma vidası veya yardımcı iğne valfi, gösterge bağlantısı kopmadan önce alet tarafının atmosfere veya güvenli bir drenaja havalandırılmasına olanak tanır. Bu, teknisyenlerin göstergeyi çıkarırken proses basıncına veya tehlikeli sıvıya maruz kalmasını önler.
- Gösterge standardı bağlantılara sahip kompakt gövde: Gösterge valfleri, basınç göstergelerine, vericilere ve manifold bloklarına doğrudan montaj için standartlaştırılmış bağlantılarla üretilir - tipik olarak 1/4 inç NPT dişi enstrüman portunda ve 1/2 inç NPT erkek veya dişi süreç bağlantısı hakkında.
- Entegre kaput ve gövde: Gösterge valflerindeki kapak muhafazası ve gövde mekanizması, açık veya kapalı konumun net bir görsel göstergesini sağlayan yükselen bir el çarkı kullanılarak minimum aşınmayla sık çalıştırma (bakım sırasında göstergeyi izole etmek için açma ve kapama) için tasarlanmıştır.
Standart İğne Vanalar: Genel Amaçlı Akış Kontrol Fonksiyonu
Standart bir iğne valfi öncelikle alet borularında, analitik ekipmanlarda, hidrolik devrelerde ve proses hatlarında sıvıların ve gazların kısılması ve hassas akış kontrolü için tasarlanmıştır. Temel tasarım öncelikleri şunlardır:
- İnce akış ayarı: Uzun iğne hareketi (tamamen kapalıdan tamamen açık duruma birçok dönüş) ve küçük delik çapı (tipik olarak 1 ila 6 mm delik enstrümantasyon boyutlarında), bir küresel veya sürgülü vana ile imkansız olan küçük akış hızlarının son derece hassas bir şekilde kısılmasına olanak tanır.
- Satır içi kurulum: Standart iğne vanalar, hem giriş hem de çıkış portlarında aynı uç bağlantılara sahip, bir proses hattına monte edilmek üzere tasarlanmış düz veya açılı bir gövdeye sahiptir.
- Akış yönü hassasiyeti: Çoğu iğneli valf, tercih edilen bir akış yönünü belirtir (koltuğun altında veya koltuğun üstünde). Yuvanın altındaki akış (iğne ucunun altından) düşük basınçlarda daha iyi kapatma sağlar ve salmastrayı proses basıncından korur. Bazı yüksek basınçlı uygulamalarda, iğnenin yerleştirilmesine yardımcı olmak amacıyla proses basıncı kullanılarak kapatmaya yardımcı olmak için yuva üzerinden akış (iğne ucunun üstünden) tercih edilir.
Yan Yana Karşılaştırma: Gösterge Vanası ve İğne Vana
Fonksiyon, tasarım ve uygulama açısından gösterge vanaları ile standart iğne vanaları arasındaki temel farklar | Özellik | Gösterge Vanası | Standart İğne Vana |
| Birincil işlev | Basınçlı aletleri izole edin ve koruyun | Kısma ve kontrol akış hızı |
| Sızıntı portu | Evet, standart özellik | Standart değil |
| Bağlantı noktası yönü | Alt proses, üst enstrüman | Satır içi veya açı (her iki uç eşit) |
| Bağlantı standardizasyonu | Gösterge standardı bağlantı noktaları (1/4 NPT cihaz tarafı) | İşlem standardı bağlantı noktaları (NPT, sıkıştırma, SW) |
| Akış kontrol yeteneği | Yalnızca açma/kapama izolasyonu | Tam aralıkta kısma ve kapatma |
| Tipik basınç derecesi | 6.000 psi'ye (414 bar) kadar | 20.000 psi'ye (1.380 bar) kadar |
| Görsel açma/kapama göstergesi | Yükselen el çarkı veya gövde göstergesi | Yalnızca dönüş sayısı |
| Tipik kurulum | Basınç göstergesinin veya vericinin hemen altında | Proseste veya cihaz boru tesisatı çalışmalarında |
İğne Valf Nasıl Seçilir: Eksiksiz Bir Seçim Çerçevesi
Bir uygulama için yanlış iğne valfinin seçilmesi, erken valf arızasının, sistem sızıntılarının ve proses kontrol sorunlarının en yaygın nedenlerinden biridir. Doğru yaklaşım, sırayla altı parametre üzerinden çalışır ve uyumsuzluk riski olmadan hiçbiri atlanamaz.
Adım 1: Proses Akışkanını ve Özelliklerini Tanımlayın
Valf gövdesi, iğne ucu, yatak ve salmastra ile temas halinde olan sıvı, seçimdeki her malzeme seçimini belirler:
- Sıvı fazı: Akışkan sıvı mı, gaz mı yoksa buhar mı? Gaz servisi, vananın, en küçük sızıntı yolunu sıvılardan daha kolay bulan çok düşük viskoziteli ortamlara karşı kapatmayı sürdürmesini gerektirir. Yukarıdaki buhar hizmeti 180°C PTFE yuvaları ortadan kaldırır ve metalden metale oturma gerektirir.
- Kimyasal uyumluluk: Islanan her malzemenin (gövde, iğne, yuva, salmastra, gövde salmastrası, contalar) sıvıyla uyumlu olduğunu doğrulayın. Aşındırıcı akışkanlar için 316 paslanmaz standarttır. Konsantre asitler, klorlu solventler veya halojenli sıvılar için kimyasal uyumluluk tablosuna bakın ve aşırı durumlar için Hastelloy C-276 gövde malzemesini veya PTFE kaplı gövdeleri göz önünde bulundurun.
- Viskozite: Yüksek viskoziteli akışkanlar (500 cSt'nin üzerinde), küçük valf deliği boyunca yüksek basınç düşüşleri oluşturur ve gerekli akış hızına ulaşmak için daha büyük bir delik boyutu gerektirebilir. 5.000 cSt'nin üzerindeki çok yüksek viskoziteli sıvılar, standart enstrümantasyon iğne valfi deliklerinden akmayabilir ve daha büyük akış geçitlerine sahip proses sınıfı valfler gerektirebilir.
- Aşınma içeriği: Bulamaçlar, kum yüklü sıvılar ve sert parçacıklar taşıyan sıvılar iğne uçlarını ve yuvalarını aşındırır. Aşındırıcı servis için, erozyona dayanıklı servis için derecelendirilmiş, sertleştirilmiş Stellit yüzlü iğneleri ve yuvaları olan vanaları seçin veya iğneli vanaları sistemdeki sıvının temiz olduğu noktalara yerleştirmeyi düşünün.
Adım 2: Basınç ve Sıcaklık Gereksinimlerini Doğrulayın
Basınç ve sıcaklık değeri, yeterli bir güvenlik payı ile maksimum çalışma koşullarını aşmalıdır. Kritik kural: Hem maksimum çalışma basıncı hem de maksimum çalışma sıcaklığı, vananın eş zamanlı değeri dahilinde olmalıdır çünkü basınç değerleri genellikle yüksek sıcaklıklar için sıcaklığa göre azaltılır:
- Bir iğne valfi derecelendirildi 38°C'de (100°F) 6.000 psi düşürülebilir 200°C'de 4.500 psi . Her zaman üreticinin basınç-sıcaklık (P-T) eğrisini gerçek çalışma sıcaklığında doğrulayın.
- Ortam sıcaklığında su veya yağ ile hidrolik ve basınç testi uygulamaları için, yüksek basınçlı iğne valfleri 10.000 psi (690 bar) yaygın olarak gereklidir ve 316 paslanmaz olarak kolayca temin edilebilir.
- Kriyojenik hizmet için (sıvı nitrojen, LNG, sıvı oksijen), hem gövde hem de gövde malzemelerinin minimum çalışma sıcaklığında belgelenmiş darbe dayanıklılığına sahip olduğunu doğrulayın. Östenitik paslanmaz çelikler (304 ve 316) yeterli tokluğu korur. eksi 196°C ; karbon çeliği vanalar kriyojenik hizmet için kabul edilemez.
Adım 3: Gerekli Akış Katsayısını (Cv) belirleyin
Akış katsayısı Cv (veya metrik birimlerde Kv), tanımlanmış bir basınç düşüşünde tamamen açık vanadan ne kadar akışın geçeceğini tanımlar. Kısma hizmetinde kullanılan iğne vanalar için gerekli Cv, akış hızı ve basınç düşüşü gereksiniminden hesaplanır:
Sıvılar için: Cv = Q × √(SG / ΔP)
Q'nun dakika başına ABD galonu cinsinden akış olduğu yerde, SG suya göre akışkanın özgül ağırlığıdır ve ΔP psi cinsinden basınç düşüşüdür. Kontrollü akış hızının iğne valf hareketinin hassas orta kısmına düşmesi için (kontrol çözünürlüğünün zayıf olduğu iğnenin en uç noktasına değil), maksimum Cv'si yaklaşık olarak aynı olan bir valf seçin. Normal akışta gerekli Cv'nin 3 ila 5 katı . Bu, çalışma noktasını kabaca %20 ila %30 oranında tam açık konuma getirir; burada iğne valfi kontrol edilebilirliği en iyisidir. İğne valfler tasarım gereği çok düşük Cv değerlerine sahiptir: tipik bir 1/4 inç NPT enstrümantasyon iğneli valf yaklaşık olarak maksimum Cv'ye sahiptir 0,3 ila 0,8 Bu da onları yüksek hacimli kısma yerine hassas düşük akış kontrolüne uygun hale getirir.
Adım 4: Bağlantıları Sonlandır'ı seçin
İğne vanalar çeşitli uç bağlantı tipleriyle mevcuttur ve seçim hem bitişik boru sistemi hem de boru sistemi ile basınç sınıfına uygun olmalıdır:
- NPT dişli (Ulusal Boru Dişi Koniği): Kuzey Amerika'daki enstrümantasyon iğne valfleri için en yaygın bağlantı. Boyutlar: 1/8 inç ila 1 inç NPT . Dişlerde PTFE bant veya boru sızdırmazlık maddesi gerektirir. Maksimum basınç kapasitesi 6.000 psi paslanmaz valf gövdelerindeki küçük NPT bağlantıları için.
- Sıkıştırma bağlantısı (Swagelok tipi veya Parker A-Lok): Paslanmaz veya diğer boru malzemelerindeki alet boru bağlantıları için. Sıkıştırma bağlantı halkaları borunun dış çapına oturarak diş açmadan sızıntısız bir bağlantı oluşturur. Derecelendirildi 3.000 ila 10.000 psi Boru boyutuna ve malzemesine bağlı olarak. Analitik cihazlar, gaz kromatografi hatları ve laboratuvar ekipmanları için standart.
- Soket kaynağı (SW): Vana gövdesi boru ucunun üzerine kaydırılır ve bağlantı noktasına köşe kaynağı yapılır. Dişli bağlantıların yasalarca yasaklandığı yüksek basınçlı, yüksek sıcaklıklı proses borularında gereklidir. ASME B31.3 proses boruları genellikle Sınıf 1500 ve Sınıf 2500 basınç sınıfı hizmetinde soket kaynaklı iğne valflerini kullanır.
- Alın kaynağı (Siyah Beyaz): Vana gövdesi, boru hattına alın kaynağıyla bağlanan düz boru uçlarına sahiptir. Hiçbir mekanik bağlantının kabul edilemediği en yüksek basınç ve en yüksek sıcaklık boruları için kullanılır. Enerji santrali enstrüman kök vana kurulumlarında yaygındır.
- BSPP veya metrik konular: Avrupa ve Asya Pasifik pazarlarında standarttır. BSPP (İngiliz Standart Paralel Boru), diş konikliği yerine yüzeyde veya bağlı rondelada sızdırmazlık sağlayan paralel bir diş olup, uygun sızdırmazlık pullarıyla kullanıldığında sızdırmazlık maddesi olmadan yeniden kullanılabilir, sızdırmaz bir bağlantı sağlar.
Adım 5: Doğru Paketleme Türünü Seçin
Mil salmastrası, dönen mil ile valf gövdesi kapağı arasındaki halka şeklindeki boşluğu kapatarak proses sıvısının mil boyunca atmosfere sızmasını önler. Salmastra seçimi çalışma sıcaklığı aralığını, kimyasal uyumluluğu ve salmastra sürtünmesini (valfi çalıştırmak için gereken el çarkı torkunu belirler) etkiler:
- PTFE ambalajı: Çoğu uygulama için standart. Sıcaklık aralığı eksi 200°C ila artı 200°C . Mükemmel kimyasal direnç, düşük sürtünme (kullanımı kolay), ancak yüksek sıcaklıklarda zamanla sürünerek salmastra somununun periyodik olarak yeniden sıkılmasını gerektirir.
- Grafoil (esnek grafit) salmastra: 200°C'nin üzerindeki yüksek sıcaklıktaki servisler ve buhar, ısı transfer akışkanları ve PTFE'nin uygun olmayacağı uygulamalar için kullanılır. Sıcaklık derecesi 550°C oksitleyici olmayan hizmette. PTFE'den daha yüksek sürtünme, valf çarkını çalıştırmak için daha fazla kuvvet gerektirir.
- Metal körüklü conta: Kaynaklı metal körük, geleneksel salmastranın tamamen yerini alır ve sıfır kaçak emisyona sahip, hava geçirmez şekilde kapatılmış bir gövde sağlar. Yüksek derecede uçucu organik bileşik (VOC) hizmeti için EPA Yöntem 21 düzenlemeleri uyarınca gereklidir. Körüklü sızdırmaz iğne valfler önemli ölçüde daha pahalıdır ancak bir arıza modu olarak salmastra sızıntısını tamamen ortadan kaldırır.
Adım 6: Gövde Tipini ve Özel Hizmet Gereksinimlerini Doğrulayın
Temel parametrelerin ötesinde, uygulamaya özel çeşitli gereksinimlerin doğrulanması gerekir:
- Açı ve düz gövde: Açılı iğne vanalar, gövde boyunca 90 derecelik bir akış yoluna sahiptir ve proses borularının vanaya bir yönden yaklaştığı ve dik olarak çıktığı (bir boru dirseğini ortadan kaldırarak) tercih edilir. Düz gövdeler basınç düşüşünü en aza indirir ve hat içi kısma hizmeti için standarttır.
- Yükselen ve yükselmeyen gövde: Yükselen gövde, valf açıldığında yukarı doğru hareket ederek net bir görsel konum göstergesi sağlar ve salmastra yükü altında gövde dişlerinin dönmesi nedeniyle oluşan aşınmayı önler. Yükselmeyen gövdeler yerinde döner, bu da tavan boşluğunun sınırlı olduğu yerlerde tercih edilir.
- Kilitlenebilir el çarkı: Valf konumunun izinsiz ayarlamaya karşı emniyete alınması gereken güvenlik açısından kritik uygulamalarda, kilitleme el çarkları veya tel conta hükümleri, anahtar olmadan kurcalamayı veya tel contanın kırılmasını önler.
- NACE MR0175 / ISO 15156 uyumluluğu: Ekşi hizmetteki (hidrojen sülfür içeren ortamlar) petrol ve gaz uygulamaları, sülfit stres çatlamasına dirençli malzemeler gerektirir. NACE uyumlu paslanmaz iğne valfler, standardı karşılamak için tüm ıslak bileşenlerin kontrollü kimyasını ve sertliğini kullanır. Ekşi hizmet için valf satın alırken NACE uyumluluğunu açıkça doğrulayın.
İğne Valfin Sızıntısı Nasıl Durdurulur: Her Sızıntı Türünün Teşhisi ve Düzeltilmesi
Sızıntı yapan bir iğne valfi üç konumdan birinde arızalanır: gövdeden (dış salmastra sızıntısı), yuvadan (kapalı iğneden geçen iç veya proses tarafındaki sızıntı) veya gövde bağlantılarından (diş veya bağlantı parçası sızıntısı). Her türün farklı bir teşhis ve onarım yaklaşımı vardır ve bunları karıştırmak zaman kaybına neden olur ve sızıntının daha da kötüleşmesi riskini taşır.
Sızıntı Tipi 1: Mil Salmastra Sızıntısı (Harici Kaçak Emisyon)
Mil salmastrası sızıntısı, valf gövdesi çevresinde, kaputtan çıktığı yerde, doğrudan el çarkının üzerinde sıvı sızarak veya buğulanarak görünür. Bu, saha servisinde en yaygın iğne valf sızıntısıdır ve çoğu durumda valfi hizmetten çıkarmadan durdurulabilir.
Nedenleri:
- PTFE salmastra, sıkıştırma ve sıcaklık döngüsü altında zamanla soğuk akmaya (sürünmeye) sahiptir, bu da gövde üzerindeki temas gerilimini azaltır
- Proses sıvısının kimyasal saldırısı nedeniyle ambalajın kalitesi bozuldu
- İlk kurulum sırasında salmastra somunu hiçbir zaman doğru spesifikasyona göre sıkılmadı
- Valf gövdesi, salmastrayla temas ettiği yerde bir aşınma oluğu geliştirmiştir ve salmastra sağlam olsa bile bir sızıntı yolu sağlar
Kök salmastra sızıntısı nasıl durdurulur:
- İlk deneme: Salmastra somununu sıkın. Çoğu iğne valfinde, salmastrayı mile doğru sıkıştıran bir salmastra somunu (salmastra somunu da denir) bulunur. Uygun açık uçlu anahtarı kullanarak salmastra somununu sıkın çeyrek dönüş (90 derece) Vana normal çalışma basıncı altında çalışırken saat yönünde. Her artıştan sonra sızıntı olup olmadığını kontrol edin. aşmayın bir tam dönüş (360 derece) Aşırı sıkılmış salmastra el çarkının dönmesini zorlaştırdığından ve gövde aşınmasını hızlandırdığından, vananın çalışma torkunu kontrol etmeden tam sıkma.
- Sıkıştırma sızıntıyı durdurursa: Uygulanan salmastra somunu dönüşlerinin sayısını kaydedin. Sızıntıyı durdurmak için birden fazla tam tur gerekliyse salmastra önemli ölçüde sıkışmıştır ve yakın gelecekte değiştirilmesi gerekecektir. Bir sonraki bakım fırsatında salmastra değişimini planlayın.
- Sıkma sızıntıyı durdurmazsa veya vana çalışamayacak kadar sertleşirse: Ambalaj değiştirilmelidir. Bu, vananın basıncının düşürülmesini, hem giriş hem de çıkış basıncından izole edilmesini ve bir salmastra pensesi veya çıkarıcı kullanılarak salmastra somununun ve eski salmastranın çıkarılmasını gerektirir. Valf üreticisi tarafından belirtilenle aynı tipte ve boyutta yeni salmastra takın, gövdeyi valf üreticisinin önerdiği yağlayıcıyla (genellikle PTFE gres) hafifçe yağlayın, yeniden monte edin ve salmastra somununu üreticinin belirttiği torka göre yeniden sıkın.
- Sapın kendisi çentikli veya yivli ise: Milin salmastra ile birlikte değiştirilmesi gerekir; çünkü mil yüzeyinin hasar görmesi yeni salmastranın hemen sızmasına neden olur. Ciddi gövde korozyonu veya çentiklenme durumlarında tüm valf gövdesinin değiştirilmesi gerekebilir.
Sızıntı Tipi 2: Yuva Sızıntısı (Kapalı Valften Akış)
Bir yuva sızıntısı, el çarkı tamamen sıkılarak kapatıldığında bile akışın vanadan geçmesine izin verir. Aksi halde kapalı bir vananın akış aşağı tarafındaki akışın gözlemlenmesiyle veya kapalı bir sistemdeki akış aşağı basınç artışının ölçülmesiyle tespit edilir. Koltuk içeri sızıyor paslanmaz çelik iğne vanalar üç ana sebebi var:
- Koltuk erozyonu veya hasarı: Yumuşak PTFE veya naylon koltuk aşındırıcı parçacıklar, kavitasyon veya kirli bir koltuğa tekrar tekrar kapanma nedeniyle aşınmış. Yuva yüzeyindeki mikroskobik çentikler bile iğne ile yuva arasındaki temas hattını atlayan bir sızıntı yolu oluşturur.
- İğne ucu hasarı: Sertleştirilmiş paslanmaz iğne ucu aşırı kapanma nedeniyle (valfin yüksek hızda kapatılması veya aşırı kapatma torku uygulanması) yontulmuş, aşınmış veya plastik olarak deforme olmuş. Hasarlı bir iğne ucu yuvayla 360 derecelik tam bir sızdırmazlık hattı oluşturamaz.
- Koltuktaki yabancı madde: Kapanma sırasında iğne ile yuva arasına sıkışan parçacık tam oturmayı engeller. Bu genellikle geçicidir ve parçacığı temizlemek için valfin kısa süreliğine açılıp ardından dikkatlice tekrar kapatılmasıyla çözülür.
Koltuk sızıntısı nasıl durdurulur:
- Koltuğu yıkayın: Oturma alanındaki parçacıkları temizlemek için valfi kısa bir süreliğine tamamen açın, ardından yalnızca sabit el basıncıyla yavaşça tekrar kapatın. Valfi kapatmaya zorlamak için el çarkı üzerinde bir anahtar kullanmayın, aksi takdirde yumuşak yuvalar kalıcı olarak ezilir ve hasar görür.
- Koltuğu değiştirin: Değiştirilebilir PTFE yuvalı çoğu iğneli valf, valfin basıncı boşaltılarak, gövde ve iğne tertibatı çıkarılarak, eski yuva ek parçası çıkarılarak ve yeni bir yuvaya bastırılarak yeniden oturtulabilir. Üreticinin koltuk değiştirme kitleri doğru koltuk boyutlarını ve talimatlarını içerir. Yuvayı değiştirdikten sonra, direnç hissedilene kadar vanayı elle kapatın ve bir sızıntı testiyle kabarcık sızdırmaz kapatmayı doğrulayın.
- Valfi değiştirin: Valf gövdesi yuvası konikliği veya iğne ucu hasar görmüşse (paslanmış, çukurlaşmış veya metal yataklı valfte çentik oluşmuşsa), metal yataklı valfler için iğneyi ve yuvasını valf taşlama bileşiğiyle alıştırarak yeniden oturtmak mümkündür. Bununla birlikte, yumuşak yataklı enstrümantasyon iğne valfleri için, hasarlı bir gövde yuvası tipik olarak tam valf değişimini gerektirir, çünkü yuva konikliğinin sahada hassas bir şekilde yeniden işlenmesi pratik değildir.
Sızıntı Tipi 3: Bağlantı Sızıntısı (Diş veya Bağlantı Sızıntısı)
Bağlantı sızıntısı, gövdede veya oturma yerinde değil, vana gövdesi ile bitişik boru bağlantı parçası veya tüp bağlantı parçası arasındaki bağlantı noktasında görünüyor. Bu sızdıran bir bağlantıdır, sızdıran bir valf değil. Nedenleri ve çözümleri:
- NPT iş parçacığı sızıntısı: Dişte yetersiz sızdırmazlık maddesi, çapraz dişli bağlantı veya yetersiz diş bağlantısı (NPT'de dört ila beşten az dişli diş). Çözüm: basıncı boşaltın, bağlantıyı kesin, yeni PTFE bant uygulayın (diş dönüşü yönünde en az 3 ila 4 sarım) veya boru dişi sızdırmazlık macunu uygulayın ve doğru torkla yeniden bağlayın. 1/4 inçlik bir NPT erkek vida dişi, 12 ila 15 Nm (9 ila 11 ft-lb) elle sıkıldıktan sonra, genellikle elle sıkma işlemini 2 ila 3 tur geçtikten sonra.
- Sıkıştırma bağlantı sızıntısı: Yüksük, ilk kurulumda tam olarak bükülmemiş veya boru sistemi, sıkılmadan önce valf gövdesi durdurucusuna tam olarak yerleştirilmemiştir. Yeni kurulum için çözüm: Somunu bir kez daha sıkarak bağlantı parçasını yeniden yapın. Sağlam direnç noktasının çeyrek tur ötesinde . Daha önce yapılmış ve yeniden sıkılmış bir bağlantı için, halkayı değiştirin ve sıkmadan önce yeni boruyu kare şeklinde kesip tam olarak oturtarak kurulum prosedürünü tekrarlayın.
- Kaynak bağlantısı sızıntısı: Soket kaynak bağlantısındaki köşe kaynağındaki iğne deliği veya çatlak, yetersiz kaynak nüfuziyetine veya kaynak gözenekliliğine işaret eder. Bu, kusurlu alanın taşlanmasının ardından yeniden kaynak yapılmasını gerektirir ve ASME B31.3 veya geçerli boru kodu gerekliliklerine uygun sertifikalı bir kaynakçının işidir.
İğneli Valf Sızıntılarının Çoğunu Başlamadan Önce Ortadan Kaldıran Önleyici Uygulamalar
- Vanayı kapatmaya zorlamak için asla el çarkı üzerinde bir anahtar kullanmayın. İğne vanalar yalnızca el basıncıyla kapatılacak şekilde tasarlanmıştır. Anahtarın sıkılması yumuşak yuvaları ezer ve iğne uçlarını çizerek kısa kullanım süresi içinde yuva sızıntılarını garanti eder.
- Tamamen kapandıktan sonra çeyrek tur geri çekilin. Bazı tasarımlarda bu, aşırı gövde yükünü hafifletir ve yumuşak yatağın uzun süreli basınç yükü altında soğuk akmasını önleyerek valfin yeniden açılmasını kolaylaştırır ve yatak ömrünü uzatır.
- Vanayı doğru akış yönüne göre takın. Akış yönüne duyarlı bir iğne valfinin geriye doğru çalıştırılması (tasarım koltuğun altından akış gerektirdiğinde yatağın üzerinden akış), salmastranın doğrudan basınçlandırılmasına neden olarak salmastra sızıntısını hızlandırabilir. Üreticinin gövde üzerindeki akış oku işaretini kontrol edin.
- Yüksek frekansta açma-kapama servisi için iğne vanaları kullanmayın. İğne vanalar, izolasyon vanalarının günde birçok kez değiştirildiği gibi değil, seyrek ayarlama veya kısma için tasarlanmıştır. Sık çalıştırma koltuk ve salmastranın aşınmasını hızlandırır. Yüksek döngülü açma-kapama servisi için bir küresel vana kullanın ve iğneli vanayı yalnızca son akış düzeltmesi için takın.
- Montaj sırasında salmastra somunlarını spesifikasyona göre sıkın. Salmastra sızıntılarının önemli bir kısmı, salmastranın ilk kurulum aşamasında yeterince sıkılmamasından kaynaklanmaktadır. Yeni bir iğne valf taktıktan sonra, salmastra somununu üreticinin belirttiği torka kadar sıkın, ardından ilk basınçlandırma sırasındaki termal genleşme, küçük bir ek sıkma artışı gerektirebilecek ilk salmastra sıkışmasına neden olduğundan, ilk çalışma basıncı döngüsünden sonra yeniden kontrol edin.
Endüstri ve Hizmet Tipine Göre Paslanmaz Çelik İğne Vana Uygulamaları
Farklı endüstrilerde paslanmaz çelik iğne vanaların nerede ve neden belirlendiğini anlamak, hem alıcıların hem de mühendislerin daha güvenli seçim kararları vermelerine ve bir iğne vananın ne zaman uygun teknoloji olup olmadığını anlamalarına yardımcı olur.
Petrol ve Gaz: Kuyu Başı, Enstrüman ve Numune Sistemi Uygulamaları
Petrol ve gaz endüstrisi, paslanmaz çelik iğne vanalar için en büyük tek pazardır. Uygulamalar şunları içerir:
- Enstrüman kök valfleri: Proses borusu ile cihaz çıkış noktası arasındaki ilk izolasyon vanası. Bu vanalar, rutin cihaz bakımı sırasında tek teknisyen tarafından çalıştırılabilirken, tam proses basıncı ve sıcaklığı altında güvenilir bir şekilde izolasyon sağlamalıdır. Soket kaynaklı veya NPT bağlantılı 316 paslanmaz iğne vanalar, Sınıf 1500 (38°C'de 2.575 psi) .
- Örnek iklimlendirme panelleri: Proses hatlarından gelen gaz ve sıvı numune akışları, akış ayarı, bloke ve sızıntı izolasyonu ve tahliye bağlantıları için birden fazla iğneli vana içeren paneller aracılığıyla koşullandırılır (filtrelenir, basıncı düşürülür, sıcaklığı kontrol edilir). İğne valfler, hidrokarbonlar, H₂S içeren gazlar ve ekşi yoğuşma suyu da dahil olmak üzere çok çeşitli numune sıvılarını kullanmalıdır.
- Ölçüm kızağı kalibrasyon bağlantıları: İğne valfler, mali ölçüm kızaklarına kalibrasyon sıvısı enjeksiyonu için hassas akış kontrolü sağlar; ±%0,1 hacimsel doğruluk Hidrokarbon saklama devri için gereklidir.
Kimyasal ve Farmasötik: Hassas Dozaj ve Hijyen Gereksinimleri
- Katalizör dozajı: Sıvı veya gaz halindeki katalizörlerin kontrollü çok düşük akış hızlarında reaktörlere hassas bir şekilde eklenmesi, günler veya haftalar boyunca sabit gaz kelebeği konumlarını koruyabilen iğneli valfler gerektirir. PEEK yuvalı 316L paslanmaz, organometalik bileşikler ve asidik katalizör çözeltileri dahil olmak üzere çoğu katalizör akışını yönetir.
- Biyoreaktör ortamı ilavesi: Farmasötik biyoreaktörler, sökülmeden yerinde buharla sterilize edilebilen (SIP) iğne valfler yoluyla besinlerin, pH ayarlama kimyasallarının ve köpük önleyici maddelerin steril eklenmesini gerektirir. Elektro-parlatılmış iç yüzeylere ve PTFE salmastraya sahip 316L paslanmaz, biyoproses iğne valfleri için standart özelliktir.
- Laboratuvar ve analitik ekipmanlar: HPLC (yüksek performanslı sıvı kromatografisi) sistemleri, gaz kromatografları ve kütle spektrometreleri, mobil faz ve taşıyıcı gaz akışlarını aşağıdaki akış hızlarında kontrol etmek için sıkıştırma tüpü bağlantı parçalarına sahip minyatür paslanmaz iğne valfler kullanır. Dakikada 0,01 ila 10 mL .
Enerji Üretimi ve HVAC: Buhar ve Yüksek Sıcaklık Uygulamaları
- Kazan kimyasal dozajı: Korozyon önleyiciler, oksijen tutucular ve kireç çözücü kimyasallar, kazan besleme suyu sistemlerine, kazan sistemi basınçlarına karşı küçük kimyasal akış hızlarını kısan paslanmaz iğneli vanalar aracılığıyla enjekte edilir. 10 ila 150 bar .
- Buhar kapanı bypass'ı: Buhar kapanlarının etrafına baypas yolları olarak monte edilen iğne vanalar, devreye alma ve bakım sırasında kondenstopu hizmetten çıkarmadan buhar kapanı devrelerinin manuel olarak boşaltılmasına ve havalandırılmasına olanak tanır.
- Soğutma suyu arıtımı: HVAC soğutulmuş su ve kondenser su sistemleri, kapalı devre sistemlere biyosit, kireç önleyici ve korozyon önleyici enjeksiyonu için kimyasal arıtma dozaj panellerinde paslanmaz iğne vanalar kullanır.
Paslanmaz Çelik İğne Valf Bakım Programı ve En İyi Uygulamalar
Kritik enstrümantasyon ve proses kontrol servisindeki paslanmaz iğne vanalar, sürekli sızıntısız çalışma ve güvenilir kapatma performansı sağlamak için yapılandırılmış bir bakım programı gerektirir. Aşağıdaki program, sürekli proses hizmetindeki vanalar için en iyi uygulamayı temsil etmektedir.
Rutin Denetim: Aylık veya Normal Süreç Turları Sırasında
- Tüm gövde bölgelerini salmastra sızıntısını gösteren sızıntı veya lekelenme açısından görsel olarak inceleyin. Paketleme alanının çevresine uygulanan uygun bir sızıntı tespit solüsyonu (sabunlu su veya ticari sızıntı tespit spreyi) ile gaz sızıntıları tespit edilebilir.
- El çarklarının uygun şekilde konumlandırıldığını doğrulayın (açık vanalar devreye alma sırasında belirlenen konumda olmalıdır; kapalı vanalar aşırı kuvvet uygulanmadan tamamen yerine oturtulmalıdır).
- Titreşim nedeniyle gevşeme olup olmadığını kontrol etmek için salmastra somunlarını kontrol edin. Titreşimin yüksek olduğu ortamlarda kilit pulları veya titreşim önleyici salmastra somunu tasarımları salmastra bileziğinin kendiliğinden gevşemesini önler.
Yıllık Bakım: Paketleme Denetimi ve Değiştirme
- Salmastra somununun konumunu kurulumun devreye alınması sırasında yapılan referans işaretlerine göre ölçün. Salmastra somunu belirtilenden daha fazla ilerlemişse yarım tur Salmastra orijinal konumundan önemli ölçüde sıkıştırılmıştır ve bir sonraki planlı kapatma sırasında değiştirilmesi önerilir.
- Işıklı bir büyüteç kullanarak erişilebilir gövde yüzeylerini korozyon, çukurlaşma veya çentik açısından inceleyin. Çukurlaşma derinliği daha büyük 0,1 mm Mil sızdırmazlık yüzeyindeki değişiklikler gövdenin değiştirilmesini garanti eder.
- Servise uygun akış aşağı basınç izleme veya kabarcık testi yöntemlerini kullanarak, tamamen kapatarak ve yuvadan sızıntı olup olmadığını kontrol ederek vananın kapandığını doğrulayın.
Kapatma Bakımı: Tam Sökme ve Yenileme
- Valfi tamamen sökün. İğne ucunu, yuvasını, gövdeyi, salmastrayı, salmastra somunu dişlerini ve gövde deliğini aşınma, korozyon ve boyutsal uygunluk açısından inceleyin.
- Görünür durumu ne olursa olsun, tüm yumuşak malzemeleri (yatak, salmastra, O-halkaları veya kapak contaları) değiştirin. Kullanıma sunulan yumuşak ürünler, işlenerek sertleştirilir ve orijinal boyutlarından sıkıştırılır ve gözle görülür bir bozulma olmasa bile güvenilir hizmet ömrünün sonuna yaklaşmıştır.
- Şu adreste koltuk ve salmastra sızıntı testi yapın: İzin verilen maksimum çalışma basıncının (MAWP) 1,5 katı Vanayı tekrar hizmete sokmadan önce ASME B16.34'te belirtilen test sıvısıyla veya geçerli vana test standardıyla.
Paslanmaz Çelik İğne Vanalar Hakkında Sıkça Sorulan Sorular
1. Gösterge valfi ile iğne valfi arasındaki fark nedir?
A gösterge vanası bir basınç göstergesini veya basınç vericisini bir proses hattından izole etmek için özel olarak tasarlanmış özel bir iğne vanadır. Göstergeyi çıkarmadan önce basıncın güvenli bir şekilde düşürülmesi için bir alt işlem portu, bir üst cihaz portu ve bir boşaltma portu bulunur. Bir standart iğne valfi hat içi kurulum için aynı giriş ve çıkış portlarına sahip, bir proses hattına monte edilen genel amaçlı bir akış kontrol ve kısma cihazıdır. Her ikisi de konik bir iğne gövdesi mekanizması kullanır, ancak gövde geometrisi, port konfigürasyonu ve amaçlanan hizmet farklıdır. Bir gösterge valfi, akış kısma hizmetinde bir iğne valfinin yerini almaz ve standart bir iğne valfinde, göstergenin güvenli bir şekilde çıkarılması için gerekli olan boşaltma portu bulunmaz.
2. Uygulamam için doğru iğne valfini nasıl seçerim?
Altı parametreyi sırayla çalışarak bir iğne valfi seçin: öncelikle proses sıvısını tanımlayın ve ıslanan tüm malzemelerle (gövde, iğne, yuva, salmastra) kimyasal uyumluluğunu doğrulayın; ikinci olarak, üreticinin P-T eğrisini kullanarak gerçek çalışma koşullarındaki basınç ve sıcaklık değerini doğrulayın; üçüncüsü, gerekli akış katsayısı Cv'yi hesaplayın ve iğne hareketinin kontrol edilebilir orta aralığında çalışmayı sağlamak için maksimum Cv'si gerekli Cv'nin 3 ila 5 katı olan bir valf seçin; dördüncüsü, bitişik borular için doğru uç bağlantı tipini (NPT, sıkıştırma, soket kaynağı, alın kaynağı) seçin; beşincisi, ambalaj tipini seçin (genel hizmet için PTFE, yüksek sıcaklık için grafit, sıfır emisyon hizmeti için metal körük); altıncısı, ekşi hizmet için NACE uyumluluğu, gıda ve ilaç hizmetleri için sıhhi standartlar veya güvenlik açısından kritik uygulamalar için kilitleme hükümleri gibi özel gereklilikleri doğrulayın.
3. İğne valfin gövdeden sızıntı yapmasını nasıl önleyebilirim?
Bir durdurmak için kök salmastra sızıntısı iğneli vanada: öncelikle vana normal çalışma basıncı altındayken salmastra somununu çeyrek tur (90 derece) sıkmaya çalışın ve sızıntının durup durmadığını kontrol edin. Durursa tekrarını izleyin ve bir sonraki bakım fırsatında salmastranın değiştirilmesini planlayın. Sıkma sızıntıyı durdurmazsa veya valfin çalışması zorlaşırsa valfin basıncını boşaltın ve izole edin, salmastra somununu çıkarın ve eski salmastrayı çıkarın, mil yüzeyinde çizik veya korozyon olup olmadığını inceleyin (hasarlıysa sapı değiştirin), üreticinin tamir setinden doğru türde ve boyutta yeni salmastra takın ve belirtilen salmastra somunu torkuna göre yeniden monte edin. Valfi kapatmaya zorlamak için asla el çarkı üzerinde bir anahtar kullanmayın, çünkü bu, hem yatağın hem de salmastranın hasar görmesini hızlandırır.
4. İğne vanalarda neden en yaygın malzeme 316 paslanmaz çeliktir?
316 paslanmaz çelik baskın iğneli valf malzemesidir çünkü bileşimi (%16 ila 18 krom, %10 ila 14 nikel, %2 ila 3 molibden), klorür çukurlaşmasına, yumuşak asitlere ve karbon çeliği veya pirinç valfleri aşındırabilecek çoğu endüstriyel kimyasala karşı mükemmel direnç sağlar. Sürekli hizmette kriyojenik sıcaklıklardan yaklaşık 450°C'ye kadar yeterli mekanik mukavemeti korur, bu da onu endüstriyel enstrümantasyon ve proses uygulamalarının büyük çoğunluğu için uygun kılar. Maliyetin öncelikli olduğu, klorür içermeyen ortamlarda 304 paslanmaz (molibden içermeyen) kullanılır, ancak petrol ve gaz, denizcilik, kimya ve farmasötik hizmetler için 316 varsayılan spesifikasyondur.
5. İğne valf yuvasının sızıntı yapmasına ne sebep olur ve tamir edilebilir mi?
İğne valf yatağı sızıntılarına üç ana faktör neden olur: yumuşak PTFE veya naylon yatağın aşındırıcı parçacıklar veya kavitasyon nedeniyle aşınması; valfin aşırı torkla aşırı kapatılmasından dolayı iğne ucunun hasar görmesi; veya iğne ile yuva arasına tam teması önleyen yabancı madde sıkışmıştır. Yumuşak yataklı iğne valfler için, yuva genellikle üreticinin yuva değiştirme kiti (çoğu enstrümantasyon sınıfı valf için mevcuttur) kullanılarak, valfin tamamı değiştirilmeden değiştirilebilir. İğne ucu hasar görmüşse gövde ve iğne tertibatının değiştirilmesi gerekir. Metal yataklı bir valfte valf gövdesi yuvası koniği hasar görmüşse, yuvasının valf taşlama bileşiğiyle alıştırılması kapatmayı yeniden sağlayabilir; Gövde yatağı hasarlı olan yumuşak yataklı valfler için valfin değiştirilmesi gerekir. Yuvanın hasar görmesini önlemek için iğne valflerini daima yalnızca elle kapatın.
6. Paslanmaz çelik iğneli vananın tipik basınç değeri nedir?
Paslanmaz Çelik İğne Vanalar Gövde yapısına ve boyutuna bağlı olarak çok çeşitli basınç değerlerine sahiptir. NPT veya sıkıştırma borusu bağlantılı standart enstrümantasyon iğne valfleri tipik olarak şu şekilde derecelendirilir: 3.000 - 6.000 psi (207 - 414 bar) ortam sıcaklığında. Hidrolik test, gaz testi ve deniz altı uygulamalarına yönelik yüksek basınçlı dövme gövdeli iğne valfler 10.000 - 20.000 psi (690 - 1.380 bar) . Basınç değerleri yaklaşık 100°C'nin üzerindeki servisler için sıcaklığa göre azaltılır; bu nedenle yalnızca maksimum soğuk çalışma basıncında değil, her zaman üreticinin basınç-sıcaklık eğrisini gerçek çalışma sıcaklığında doğrulayın.
7. Oksijen servisi için paslanmaz çelik iğne vanalar kullanılabilir mi?
Evet, paslanmaz çelik iğne valfler oksijen hizmeti için onaylanabilir, ancak bu ancak özel hazırlıkların ardından yapılabilir. Tüm hidrokarbon kirliliği (kesme yağları, koruyucu kaplamalar, diş sızdırmazlık malzemeleri) sertifikalı bir temizleme prosedürü (genellikle solventle yağdan arındırma, ardından sıcak alkali yıkama ve UV veya gravimetrik analizle doğrulama) ile giderilmelidir. PTFE yuvaları ve salmastraları oksijen hizmeti için kabul edilebilir çünkü PTFE kolayca tutuşmaz. Gövde üzerinde kullanılan yağlayıcılar oksijen uyumlu olmalıdır (silikon içermemeli, Krytox veya Halokarbon yağı gibi özellikle oksijen için derecelendirilmiştir). Temizlenen vana, kuruluma kadar oksijen uyumlu ambalajlı, ağzı kapalı plastik torbalarda paketlenmelidir. Herhangi bir bileşeni takmadan önce, monte edilmiş alet sisteminin tamamının oksijen hizmeti için derecelendirildiğini doğrulayın.
8. Açılı ve düz iğneli valf gövdeleri arasındaki fark nedir?
Düz geçişli (sıralı) iğneli valfte, akış yolu, iğne sapı akış yönüne dik olacak şekilde valf gövdesine aynı eksende girer ve çıkar. Bu valfler açılı gövdeli valflere göre daha düşük basınç düşüşü sağlar ve hat içi alet boru tesisatı çalışmaları için standart seçimdir. Açılı iğne valfinde, giriş çıkışa 90 derece açıdadır ve iğne gövdesi akış portlarından biriyle aynı hizadadır. Açılı vanalar, boruların vana konumunda yön değiştirdiği, bir boru dirseğinin değiştirildiği ve sistemdeki toplam bağlantı elemanı sayısının azaldığı durumlarda kullanılır. Açılı gövdeli vanalar aynı zamanda proses hattı boşaltıldığında düz gövdeli vanalara göre daha fazla tahliye sağlar; bu, artık sıvının vana boşluğunda kalmaması gereken sıhhi ve aşındırıcı hizmetlerde önemlidir.


 1 Zhongxin Yungu Bölge D Binası 1, Jiangkou Caddesi, Fenghua Bölgesi, Ningbo Şehri, Zhejiang Eyaleti, Çin
 +86-574-88561893 / +86-15057497901
 Telif hakkı © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Toptan Paslanmaz Çelik Bağlantı Elemanları ve Vanalar Üreticileri